全自動EVA射出成型機伺服驅動器更換與注塑機全自動開箱機調試指南
在現代制造業中,自動化設備的穩定運行是保障生產效率與產品質量的關鍵。本文將圍繞兩個核心主題展開:一是全自動EVA射出成型機更換伺服驅動器的安裝調試要點,二是注塑機配套全自動開箱機的調試與應用。旨在為設備維護人員、工程師及生產管理者提供一套實用的技術參考。
一、全自動EVA射出成型機伺服驅動器更換背景
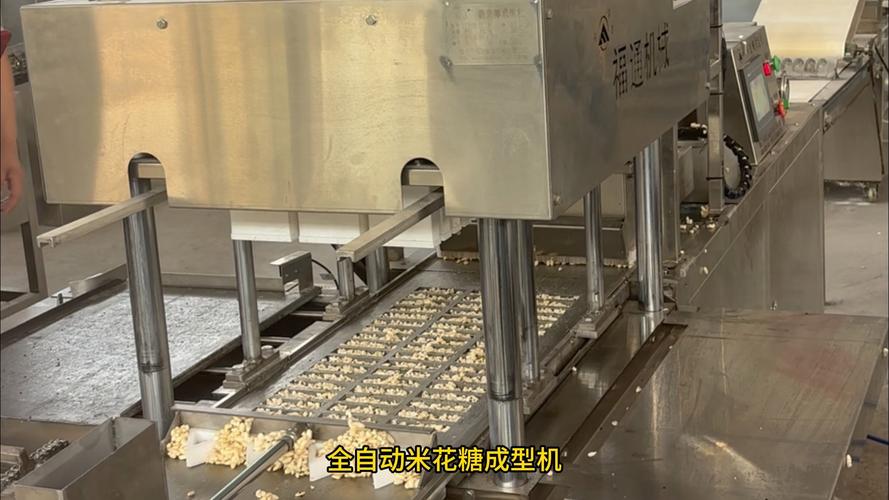
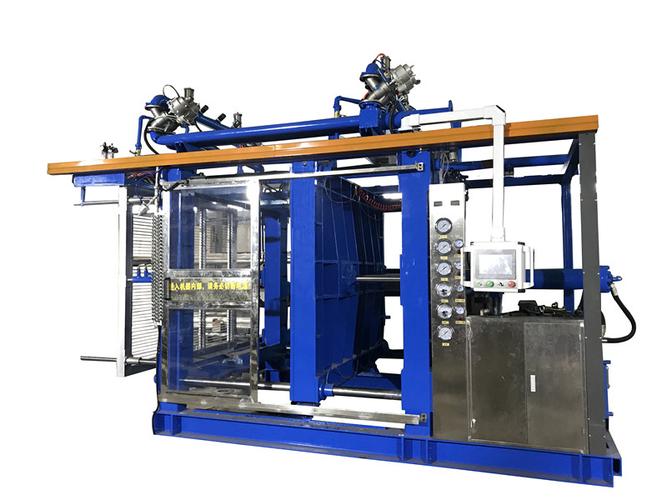
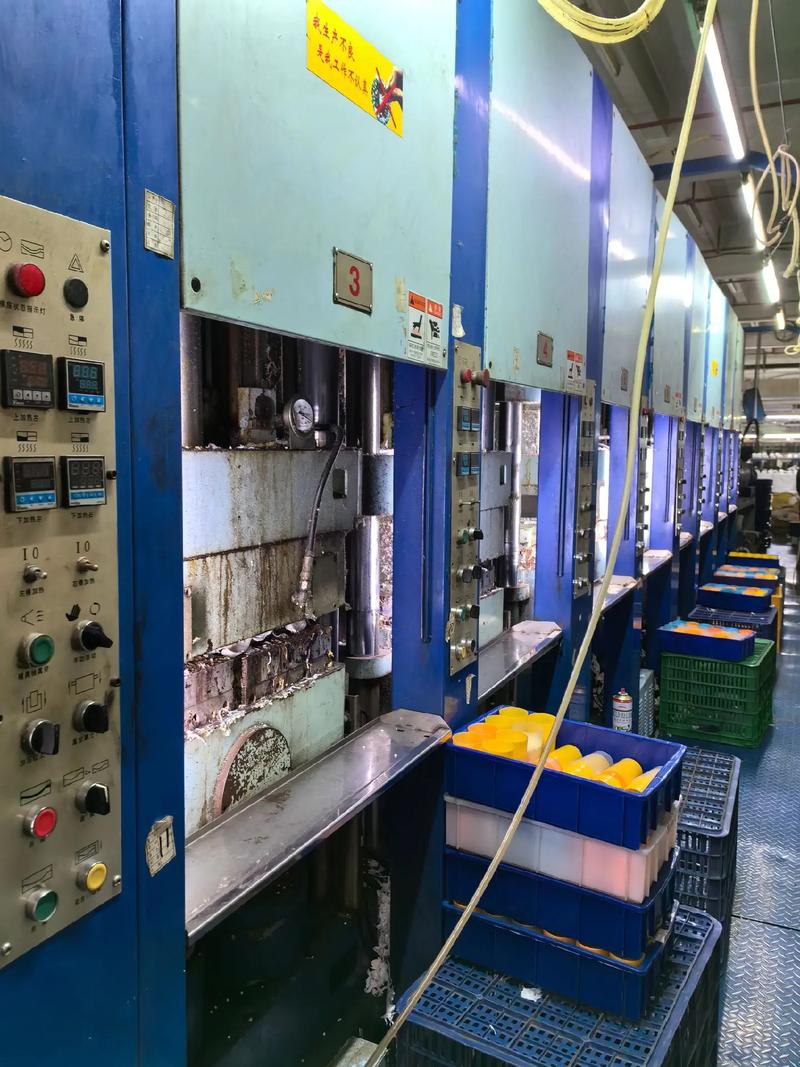
EVA射出成型機廣泛應用于鞋材、玩具、包裝等領域,其注塑過程依賴高精度的運動控制。伺服驅動器作為驅動電機實現精準位置、速度和力矩控制的核心部件,一旦出現故障,將直接導致射出量不穩定、產品不良甚至停機。因此,當伺服驅動器發生不可修復故障或性能下降時,及時更換并調試至關重要。
二、更換前的準備工作
- 安全確認:切斷設備總電源,執行鎖定/掛牌程序;釋放儲能電容殘余電荷,等待驅動器指示燈完全熄滅。
- 部件核對:確認新伺服驅動器的型號、功率、電壓等級與原驅動器一致,并檢查固件版本與電機編碼器匹配。
- 工具準備:萬用表、示波器、螺絲刀套裝、參數備份記錄(如原驅動器參數表或備份文件)。
- 記錄原始接線:對新舊驅動器的電源線、電機線、編碼器線、控制信號線進行拍照和標記,防止接錯。
三、伺服驅動器安裝步驟
- 拆卸舊驅動器:斷開所有接線,拆除固定螺絲,取出舊驅動器。注意輕拿輕放,避免損壞周圍線纜。
- 安裝新驅動器:將新驅動器固定于原位置,確保散熱空間充足。按標記恢復接線:動力線(U/V/W)、編碼器線、控制電源、I/O信號。
- 接線檢查:使用萬用表確認無短路、對地絕緣正常;編碼器線屏蔽層可靠接地。
四、調試與參數設置
- 初始上電:僅接通控制電源,觀察驅動器顯示是否正常,無報警。
- 電機參數自學習:大多數伺服驅動器支持編碼器相位角和電機參數自動整定,按手冊執行自學習。
- 恢復參數:將備份的原驅動器參數寫入新驅動器,包括位置增益、速度環增益、加減速時間等。若無備份,則參照設備手冊和工藝要求逐項設定。
- 空載試運行:脫開負載,通過手動或點動模式測試電機轉向、限位、急停功能,確保動作平滑、無明顯振動或噪音。
- 負載測試:連接注塑機螺桿或射出機構,進行低壓低速試射。觀察射出量重復精度,調整位置環和速度環增益直至滿足工藝要求。
- 工藝驗證:進行全自動連續生產,檢查制品重量、尺寸穩定性,并與更換前標準對比。
5 注意事項:更換驅動器后,需重新校準射出起點和終點位置;同時更新PLC或上位機中的通訊參數,確保數據交互正常。
五、注塑機全自動開箱機介紹
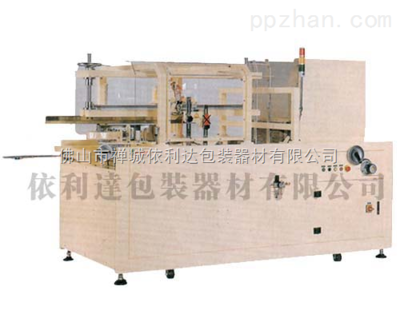
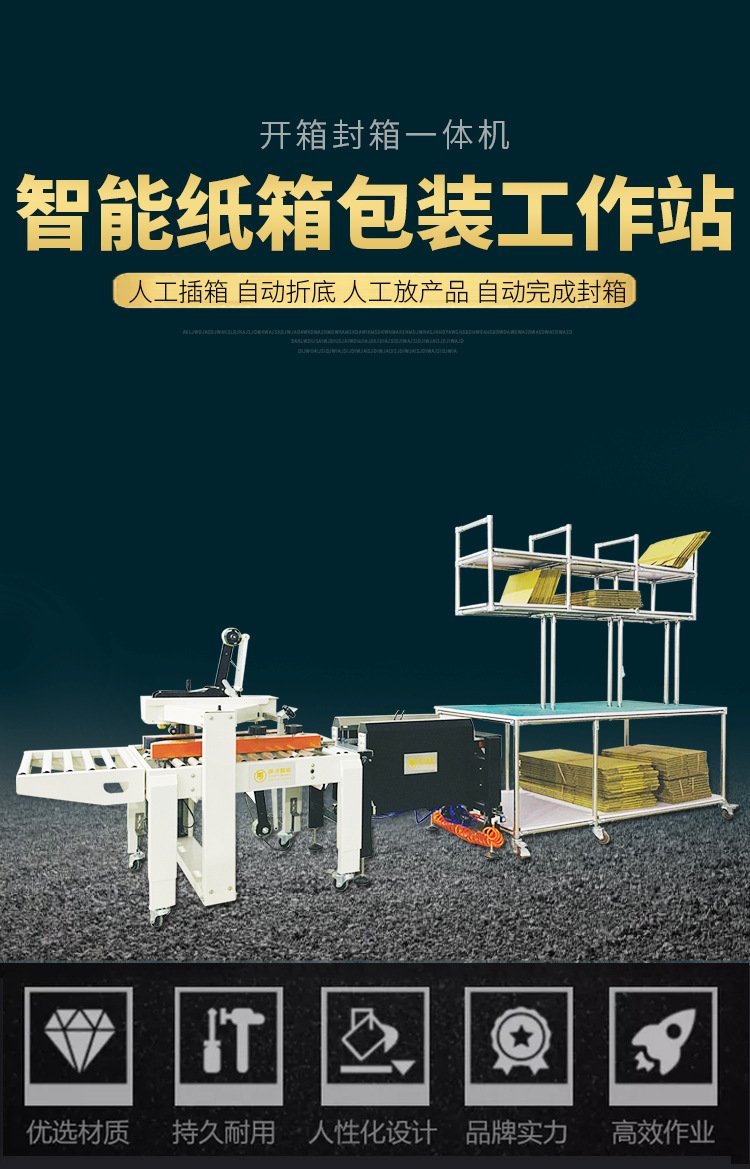
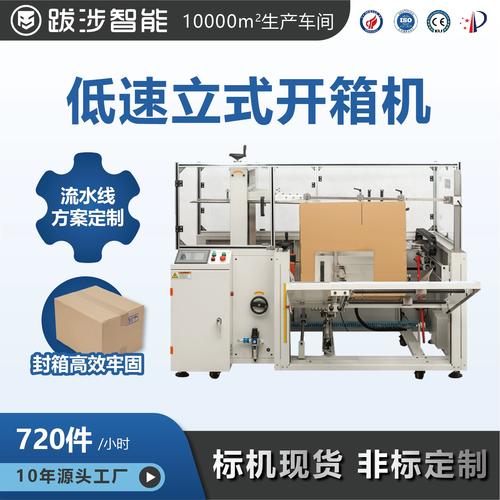
在注塑生產中,產品需經過開箱、取件、包裝等環節。全自動開箱機是一種與注塑機配套的自動化設備,用于將成堆的包裝箱自動打開、成型并輸送到下一工序,可減少人工、提高包裝效率。其典型結構包括:儲箱機構、吸盤取箱機構、開箱成型機構、折底/封底機構以及輸送帶。
六、開箱機與注塑機的聯調
- 信號對接:注塑機需向開箱機發出“允許開箱”的信號(通常為無源觸點或通訊指令),確保開箱動作與注塑節拍同步。
- 節拍匹配:調整開箱機的開箱速度、輸送速度,使其與注塑周期匹配,避免堆積或空等。
- 安全互鎖:設置急停、安全門等信號,當開箱機故障時,立即可向注塑機發出停止信號,防止產品散落。
- 常見問題與處理:開箱不順暢時檢查吸盤真空度、紙箱干燥程度;紙箱卡住時檢查通道寬度和導向板位置;通訊異常時檢查接線和PLC程序。
七、維護建議
- 定期清潔伺服驅動器散熱風扇和濾網,防止過熱。
- 每季度檢查開箱機吸盤、皮帶、氣缸的磨損情況。
- 對伺服系統參數進行備份,并存檔于設備檔案中。
- 培訓操作人員掌握基本報警識別和復位方法。
八、
全自動EVA射出成型機的伺服驅動器更換與調試是一項技術性強、需嚴謹操作的工作。正確更換并進行精細調試,可顯著提升設備運行穩定性。全自動開箱機借助與注塑機的自動化聯調,進一步完善了注塑后端包裝流程。隨著工業物聯網的普及,伺服驅動器和開箱機將實現更智能的診斷與遠程維護,推動制造業向無人化、高效率和高質量方向發展。
如若轉載,請注明出處:http://www.shnmzq.cn/product/44.html
更新時間:2026-10-11 11:39:19